Работа с фрезами для маникюра и педикюра требует не только мастерства, но и точного понимания технических параметров инструмента. Один из ключевых факторов безопасного и эффективного результата - грамотное сочетание диаметра фрезы и скорости её вращения. В этой статье расскажем, как эти параметры связаны между собой, и дадим практические рекомендации по подбору оборотов для разных типов насадок.
На периферии фрезы линейная скорость движения режущей кромки напрямую
зависит от диаметра и числа оборотов.
Простыми словами: при одинаковом количестве оборотов у фрезы большего
диаметра края движутся значительно быстрее. Именно поэтому крупные
насадки нельзя использовать на максимальных оборотах - это приводит к
сильному нагреву, дискомфорту для клиента и риску термического
повреждения тканей.
Наша продукция разработана с учётом этих физических закономерностей:
геометрия и абразивность каждой фрезы рассчитаны на определённый
диапазон линейных скоростей, чтобы обеспечить чистый срез без перегрева.
Для маникюра (акцент на точность и деликатную обработку)
Фрезы диаметром 1-1,5 мм (тонкие «иглы», маленькие «шары» для
кутикулы). Оптимальная скорость - 12 000-18 000 об/мин. Из‑за малого
пятна контакта даже незначительный нажим на высоких оборотах может
привести к пропилу, поэтому здесь особенно важна техника и умеренная
скорость.
Фрезы 2-3 мм («шары», «пламя», «конусы» для обработки кутикулы и боковых валиков). Рабочий диапазон - 15 000-22 000 об/мин. Это наиболее востребованный сегмент для ежедневных процедур: фрезы обеспечивают хороший обзор зоны обработки и предсказуемый результат.
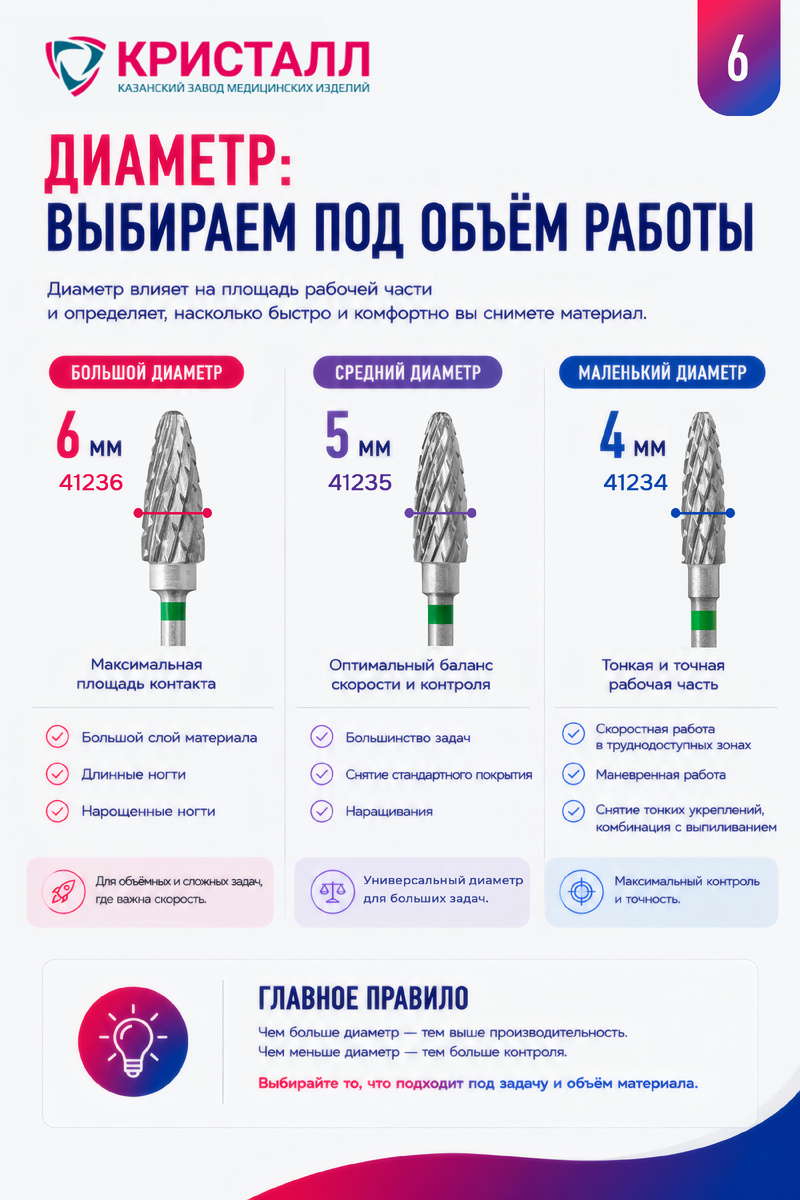
Снятие покрытия твердосплавными фрезами («кукуруза» , «елка», «цилиндр», «конус» и тд диаметр 4-6 мм). Рекомендуемая скорость - 20 000-30 000 об/мин при условии постоянного движения и отсутствия сильного нажима. Твердосплавные фрезы произведенные на заводе Кристалл имеют точную балансировку, которая эффективно снимает материал именно в этом диапазоне оборотов.
Для педикюра (обработка плотной кожи и мозолей)
Крупные алмазные или жемчужные цилиндры и шары (4-5 мм). Оптимально
работать на 5 000-15 000 об/мин. Большой диаметр в сочетании с высокой
скоростью быстро перегревает насадку и вызывает неприятные ощущения у
клиента. Для среза лучше использовать ближе к нижней границе, для
шлифовки можно использовать обороты ближе к верхней границе.
Грубые насадки для мозолей (с зелёной или чёрной насечкой, крупные формы). Лучше использовать на 8 000-12 000 об/мин, особенно при работе с сухой и плотной кожей. В этом режиме абразив работает «вскользь», эффективно удаляя ороговевшие слои без излишнего давления.
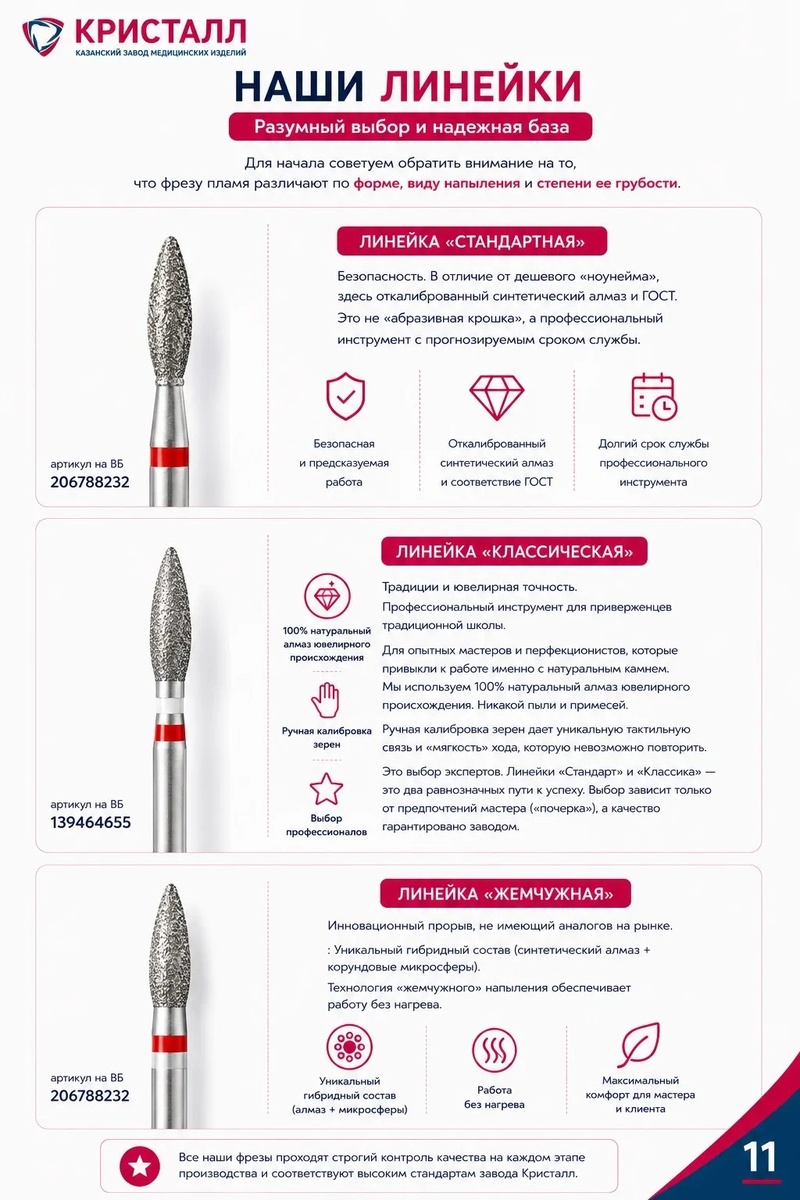
Завод Кристалл производит твердосплавные фрезы и алмазные боры, которые тоже называют фрезами, хотя вместо ножей у них алмазное напыление использующееся в качестве абразива, каждая категория делится на разные линейки - каждая линейка имеет свои особенности и рекомендуемые режимы работы:
Алмазные фрезы. Выдерживают до 15 000-25 000 об/мин, но для комфортной работы рекомендуем держаться диапазона 5 000-15 000 в зависимости от диаметра и задачи, чтобы избежать перегрева и преждевременного износа алмазного слоя.
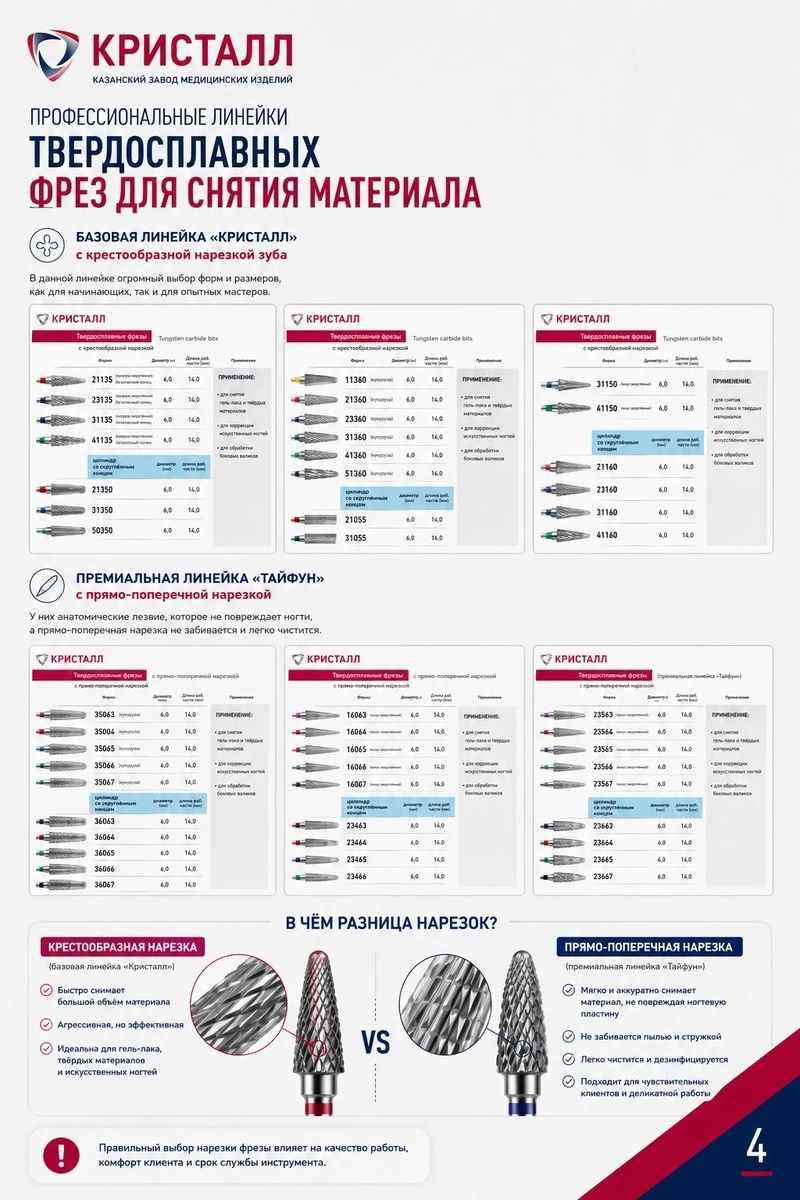
Твердосплавные фрезы. Линейка Кристалл, Тайфун и Тайфун про. Оптимально допустимая скорость - до 35 000 об/мин. На более высоких оборотах повышается риск перегрева и «жжения» ногтевой пластины. Нужно учитывать разницу между оптимально допустимой и рекомендованной скоростью. Мы, как производители рекомендуем эксплуатировать твердосплавные фрезы в диапазоне от 15 000 до 25 000 оборотов, в зависимости от задачи и диаметра. Но кратковременное использование на высоких оборотах допустимо.
Даже зная диаметр и материал фрезы, важно учитывать дополнительные
параметры, которые напрямую влияют на результат:
Мощность и крутящий момент аппарата. Слабый аппарат на плотной коже
или при снятии геля будет «тормозить» фрезу - это приводит к перегреву
и неравномерной обработке. Мы рекомендуем использовать оборудование с
достаточным крутящим моментом для работы с нашими насадками.
Биение фрезы. Если насадка плохо центрирована или цанга изношена,
возникает вибрация. Это не только снижает качество обработки, но и
повышает риск пропила и перегрева. Регулярно проверяйте состояние
аппарата и правильность установки фрезы. В нашем случае установка фрезы
должна быть с небольшим вылетом, расстояние от цоколя до ручки 2-3 мм
достаточно.
Техника мастера. Лёгкие скользящие движения снижают нагрев и
позволяют работать эффективнее. Сильный нажим, напротив, требует
снижения оборотов и увеличивает нагрузку на инструмент.
Состояние кожи и ногтя. Тонкая, сухая, чувствительная кожа и
истончённые ногти требуют более низких оборотов и деликатных насадок. В
таких случаях лучше выбрать меньшую скорость и увеличить количество
проходов.
Чтобы продлить срок службы инструмента и гарантировать комфорт клиента, соблюдайте следующие рекомендации:
Не давите на фрезу. Давление сильнее влияет на нагрев, чем сами
обороты. Работайте за счёт скорости и правильной техники.
Постоянно двигайте насадку. Стоячая фреза быстро перегревает участок
и может вызвать пропил.
Следите за углом наклона. Для снятия больших слоев материала
используйте среднюю часть фрезы, а не кончик - так пятно контакта
больше, а нагрев меньше.
Проверяйте биение. Если фреза «виляет», замените её или проверьте
цангу аппарата.
Соблюдайте рекомендации производителя. Для каждой линейки наших фрез
мы подбираем оптимальную геометрию и абразивность - это позволяет
достичь максимального результата при соблюдении указанных режимов.
При создании каждой линейки мы учитываем не только форму и абразив, но и ожидаемые режимы работы. Диаметр, зернистость и геометрия подбираются так, чтобы при рекомендуемых оборотах фреза работала максимально эффективно: снимала материал ровно, без рывков, и не перегревалась. Это наш вклад в безопасность и комфорт как мастера, так и клиента.
От производителя: почему мы об этом говорим?
Завод «Кристалл» производит фрезы как медицинские изделия - с обязательной сертификацией и регистрационными удостоверениями Росздравнадзора. Мы контролируем каждую стадию производства: от сплава и нанесения алмазного покрытия до балансировки и упаковки.
Но даже идеально сбалансированная фреза на завышенных оборотах ведёт себя непредсказуемо. Поэтому нам важно, чтобы мастера понимали: качество работы - это не только качество инструмента, но и правильная техника работы. Выбирайте фрезу под задачу, ставьте обороты под фрезу - и результат будет стабильным, безопасным и предсказуемым.


